
สายการผลิตสกัดขนาด 3 ตันจะถูกขนถ่ายในวันอังคาร จากนั้นการวางท่อจะแล้วเสร็จภายในสองสัปดาห์ จากนั้นวิศวกรทดสอบการใช้งานจะขอแพ็คเกจคุณสมบัติ ไม่มีข้อกำหนดข้อกำหนดของผู้ใช้พร้อมเกณฑ์การยอมรับที่วัดได้ ไม่มีบันทึกการตรวจสอบคุณสมบัติการออกแบบ และใบรับรองการสอบเทียบสำหรับเซ็นเซอร์อุณหภูมิแจ็คเก็ตครอบคลุม 0–150 °C ในขณะที่กระบวนการทำงานที่อุณหภูมิ 45 °C ภายใต้สุญญากาศ อุปกรณ์ทำงาน. โครงการยังคงหยุดอยู่
การตรวจสอบความถูกต้องของอุปกรณ์คือชุดการตัดสินใจที่จัดทำเป็นเอกสารซึ่งเริ่มต้นก่อนใบสั่งซื้อและสิ้นสุดเมื่อเครื่องจักรเลิกใช้งานเท่านั้น ทำให้ลำดับถูกต้อง และการรับรองจะกลายเป็นกิจวัตรของการทบทวนและการทดสอบ หากทำผิด และงานเดิมซ้ำสามครั้งด้วยต้นทุน 3 เท่าในขณะที่รอการผลิต สิ่งต่อไปนี้เขียนจากด้านการสร้างอุปกรณ์ของตารางนั้น เพราะนั่นคือจุดที่ความล่าช้าส่วนใหญ่มักเกิดขึ้น
คุณสมบัติ การตรวจสอบ และกฎเบื้องหลังทั้งสองอย่าง
คำสองคำถูกใช้สลับกันที่ไซต์งาน และความแตกต่างมีความสำคัญเมื่อผู้ตรวจสอบเปิดไฟล์ คุณสมบัติใช้กับอุปกรณ์: เอกสารหลักฐานที่แสดงว่าเครื่องจักรได้รับการออกแบบอย่างถูกต้อง ติดตั้งอย่างถูกต้อง ทำงานตามที่ตั้งใจไว้ และทำงานอย่างสม่ำเสมอ การตรวจสอบใช้กับกระบวนการที่อุปกรณ์รองรับ: เอกสารหลักฐานที่แสดงว่ากระบวนการสามารถทำซ้ำได้ทำให้วัสดุตรงตามข้อกำหนดเฉพาะ การตรวจสอบความถูกต้องของอุปกรณ์ครอบคลุมทั้งสองอุปกรณ์ และในโรงงานที่ได้รับการควบคุม ครึ่งหนึ่งของฮาร์ดแวร์มักจะพิสูจน์ได้ง่ายกว่าครึ่งหนึ่ง
ความคาดหวังไม่คลุมเครือ ในสหรัฐอเมริกา 21 CFR 211.63 กำหนดให้อุปกรณ์ต้องมีการออกแบบ ขนาด และตำแหน่งที่เหมาะสมสำหรับการใช้งานตามวัตถุประสงค์ ในขณะที่ 211.67 ครอบคลุมถึงการทำความสะอาดและการบำรุงรักษา EU GMP ภาคผนวก 15 อธิบายวงจรคุณสมบัติและการตรวจสอบ และเชื่อมโยงความลึกของการทดสอบกับการประเมินความเสี่ยง ในกรณีที่ระบบ PLC หรือ SCADA เก็บบันทึกเป็นชุด ความคาดหวังด้านความสมบูรณ์ของข้อมูลยังนำไปใช้กับเส้นทางการตรวจสอบ ระดับการเข้าถึงของผู้ใช้ และลายเซ็นอิเล็กทรอนิกส์ด้วย
ผลลัพธ์ในทางปฏิบัตินั้นง่ายมาก: ขอบเขตการตรวจสอบอยู่ในข้อกำหนดการซื้อ เมื่อเครื่องจักรยืนอยู่ในห้องคลีนรูมของคุณ ทั้งสองฝ่ายก็จะมีพลังงัดเหลืออยู่มาก
ขั้นตอนการรับรองสี่ขั้นตอนและสิ่งที่แต่ละคนพิสูจน์
สี่ขั้นตอนเป็นมาตรฐาน และแต่ละขั้นตอนจะตอบคำถามที่แตกต่างกัน การข้ามไปหรือทำซ้ำภายใต้ชื่อใหม่เป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้แพ็คเกจการรับรองถูกปฏิเสธในระหว่างการตรวจสอบ
| เวที | ตอบคำถามแล้ว | หลักฐานทั่วไป | ลงนามโดย |
|---|---|---|---|
| ดีคิว | การออกแบบเหมาะสมกับผลิตภัณฑ์ ความจุ และรูปแบบการทำความสะอาดหรือไม่ | URS, P&ID, ใบรับรองวัสดุ, การประเมินความเสี่ยง, การทบทวนการออกแบบของผู้ขาย | ฝ่ายประกันคุณภาพและวิศวกรรม |
| ไอคิว | มีการสร้าง จัดส่ง และติดตั้งตรงตามที่ออกแบบไว้หรือไม่ | แบบที่สร้างขึ้น บันทึกการเชื่อมและพื้นผิว ใบรับรองการสอบเทียบ การเชื่อมต่อสาธารณูปโภค | วิศวกรรมศาสตร์และประกันคุณภาพ |
| โอคิว | มันทำงานภายในช่วงที่กำหนดภายใต้สภาวะที่ได้รับการควบคุมหรือไม่? | การทดสอบท้าทายที่ขีดจำกัดบนและล่าง การตรวจสอบสัญญาณเตือนและอินเตอร์ล็อค การตรวจสอบรอบการทำความสะอาด | กระบวนการและประกันคุณภาพ |
| PQ | มันมีประสิทธิภาพสม่ำเสมอในการผลิตตามปกติหรือไม่? | ชุดการผลิตติดต่อกัน ผลลัพธ์ของผลิตภัณฑ์ระหว่างดำเนินการและผลิตภัณฑ์สำเร็จรูป บันทึกการเบี่ยงเบน | ประกันคุณภาพและการผลิต |
การกำหนดคุณสมบัติใหม่ไม่ใช่การฝึกตามปฏิทินเพียงอย่างเดียว ทริกเกอร์ทั่วไปได้แก่ ผลิตภัณฑ์ใหม่หรือตัวทำละลายในภาชนะเดียวกัน การย้ายตำแหน่งลื่นไถล การเปลี่ยนแผงควบคุมหรือตัวแลกเปลี่ยนความร้อน การซ่อมแซมที่สัมผัสกับพื้นผิวสัมผัสของผลิตภัณฑ์ และแนวโน้มการเบี่ยงเบนของการสอบเทียบใดๆ ที่บ่งชี้ว่าเครื่องมือไม่น่าเชื่อถืออีกต่อไป
สิ่งที่ซัพพลายเออร์ควรส่งมอบพร้อมกับเครื่องจักร
ขอรายการเอกสารก่อนที่คุณจะลงนาม เนื่องจากสิ่งที่ส่งมอบเหล่านี้จะติดตามคุณไปในทศวรรษหน้า อาคารซัพพลายเออร์สำหรับอุตสาหกรรมที่ได้รับการควบคุมควรสามารถจัดเตรียม:
- ข้อมูลจำเพาะความต้องการของผู้ใช้พร้อมเกณฑ์การยอมรับที่วัดได้ เช่น การควบคุมอุณหภูมิของแจ็คเก็ต ±1 °C, ความชื้นสุดท้าย ≤3 % หรือการนำตัวทำละลายกลับมาใช้ใหม่ ≥98 %
- รายงานคุณสมบัติการออกแบบที่อ้างอิงถึงข้อกำหนดนั้น รวมถึง P&ID รายการเครื่องมือ และวัสดุก่อสร้าง โดยที่ SUS304 เป็นที่ยอมรับได้ และในกรณีที่การสัมผัสผลิตภัณฑ์ต้องการ SUS316L
- ใบรับรองวัสดุตามมาตรฐาน EN 10204 3.1 พร้อมเอกสารประกอบการเชื่อม โดยทั่วไปเส้นสายที่ถูกสุขลักษณะจะระบุความหยาบของพื้นผิวภายในในช่วง 0.4–0.8 µm และรอยเชื่อมที่ทะลุเต็ม
- ใบรับรองการสอบเทียบที่ตรวจสอบย้อนกลับได้ตามมาตรฐานระดับชาติ โดยมีช่วงเครื่องมือที่ครอบคลุมช่วงการทำงานจริง ไม่ใช่แค่ช่วงการแสดงผลเท่านั้น
- ระเบียบวิธีการทดสอบการยอมรับของโรงงานและรายงานที่ลงนามแล้ว ตามด้วยการทดสอบการยอมรับที่ไซต์งานซึ่งจะทำซ้ำเฉพาะสิ่งที่สภาพของโรงงานสามารถเปลี่ยนแปลงได้
- เอกสารประกอบของระบบควบคุม: เวอร์ชันซอฟต์แวร์และเฟิร์มแวร์ ขั้นตอนการสำรองและกู้คืน การกำหนดค่าเส้นทางการตรวจสอบ และบทบาทของผู้ใช้
- ข้อมูลสนับสนุนการทำความสะอาด: ภาพวาดการครอบคลุมของสเปรย์บอล ข้อกำหนดการไหลของ CIP และแรงดัน และจุดทดสอบคูปอง
- รายการการบำรุงรักษาและอะไหล่พร้อมช่วงการสอบเทียบและการกำหนดคุณสมบัติใหม่ที่แนะนำ
การประเมินความเสี่ยงเป็นตัวกำหนดว่าการทดสอบมากน้อยเพียงใดก็เพียงพอแล้ว
ICH Q9 และภาคผนวก 15 ชี้ไปในทิศทางเดียวกัน: การประเมินความเสี่ยงจะกำหนดว่าการทดสอบมากน้อยเพียงใดเป็นสัดส่วน โหมดความล้มเหลวที่สั้นและตรงไปตรงมาและการวิเคราะห์ผลกระทบบนอุปกรณ์จะแยกพารามิเตอร์ที่สำคัญจากพารามิเตอร์ที่ไม่สำคัญได้เร็วกว่าเทมเพลตใดๆ
เทคนิคสองประการช่วยให้ภาระงานเป็นจริง การถ่ายคร่อมจะถือว่ากลุ่มผลิตภัณฑ์ที่คล้ายกัน เช่น ถังหมักที่เหมือนกันห้าถัง หรือถังขนาดต่างๆ ที่ใช้รูปทรงเครื่องกวนเดียวกัน เป็นหัวข้อหนึ่งในการตรวจสอบ โดยมีเกณฑ์วิธีเต็มรูปแบบสำหรับหนึ่งหน่วยและมีการตรวจสอบโดยย่อสำหรับส่วนที่เหลือ การทดสอบกรณีที่เลวร้ายที่สุดทำให้เกิดความสุดขั้วที่สำคัญ: ปริมาณการผลิตสูงสุด ความเร็วการกวนขั้นต่ำ ผลิตภัณฑ์ที่มีความหนืดมากที่สุด ปริมาณการทำความสะอาดที่สกปรกที่สุด สิ่งที่สำคัญคือต้องเขียนเหตุผลสำหรับสิ่งใดก็ตามที่ยกเว้นไว้ ผู้ตรวจสอบยอมรับการยกเว้นอย่างสมเหตุสมผลได้ง่ายกว่าช่องว่างที่ไม่สามารถอธิบายได้
พารามิเตอร์สำคัญที่ตัดสินว่าผ่านหรือไม่ผ่าน
โปรโตคอลล้มเหลวบ่อยที่สุดกับพารามิเตอร์ที่เขียนด้วยภาษาเชิงคุณภาพ ไม่สามารถทดสอบ "สุญญากาศที่เพียงพอ" "ทำให้แห้งอย่างอ่อนโยน" หรือ "แยกตัวได้ดี" แปลงเป็นตัวเลขด้วยความคลาดเคลื่อนและระบุว่าจะวัดแต่ละค่าอย่างไร
ตัวเลือกทั่วไปในสายการสกัดและการทำให้บริสุทธิ์ ได้แก่ ความคงตัวของอุณหภูมิแจ็คเก็ตหรือไอน้ำภายใต้ภาระเต็มที่ ระดับสุญญากาศสัมพันธ์กับจุดเดือดของตัวทำละลาย เวลาคงอยู่ในเครื่องระเหยแบบฟิล์มตก คุณภาพการแยกไอและของเหลว ประสิทธิภาพการแยกของเครื่องหมุนเหวี่ยงแบบกองซ้อนดิสก์ อัตราส่วนการนำตัวทำละลายกลับคืนมา และความสม่ำเสมอของความชื้นทั่วทั้งเครื่องทำแห้งแบบสายพาน ในขั้นตอนการทำให้แห้ง ความสม่ำเสมอมักจะมีความสำคัญมากกว่าค่าเฉลี่ย — ชุดที่มีความชื้นเฉลี่ย 2.9 % โดยมีการแพร่กระจายบวกหรือลบ 1.5 % จะไม่ผ่านข้อกำหนดด้านความสม่ำเสมอของเนื้อหา แม้ว่าค่าเฉลี่ยจะดูยอมรับได้ก็ตาม
การอ้างสิทธิ์ด้านความจุสมควรได้รับการปฏิบัติเช่นเดียวกัน เครื่องระเหย MVR ที่อัตราการระเหยเฉพาะในน้ำสะอาดจะมีพฤติกรรมแตกต่างออกไปเมื่อสารป้อนเริ่มมีพื้นผิวการถ่ายเทความร้อนที่สกปรก ดังนั้น เกณฑ์วิธีควรกำหนดสภาพการเปรอะเปื้อนและช่วงเวลาการทำความสะอาดที่รับประกันอัตราดังกล่าว
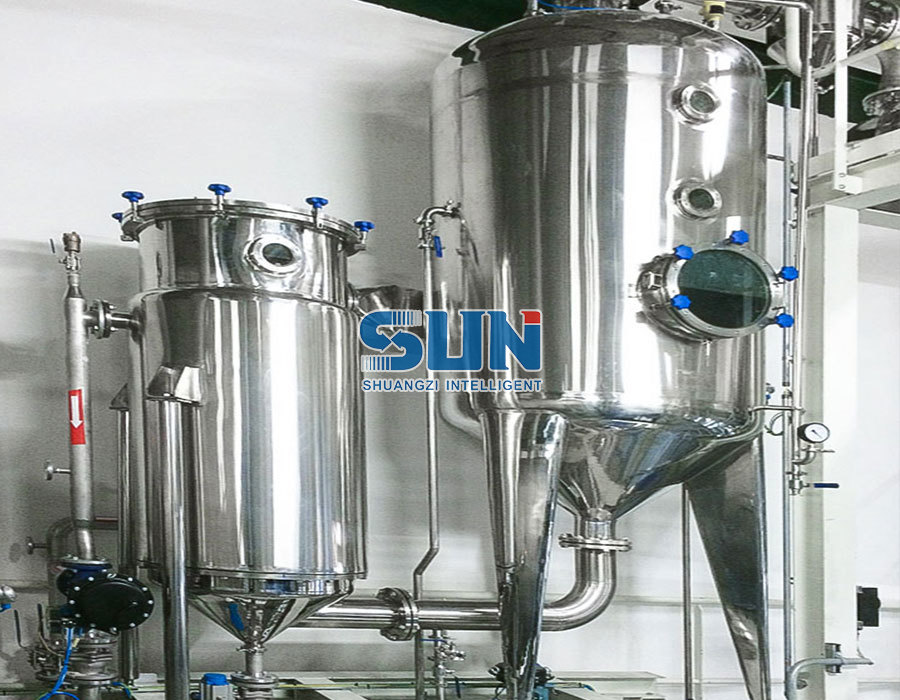
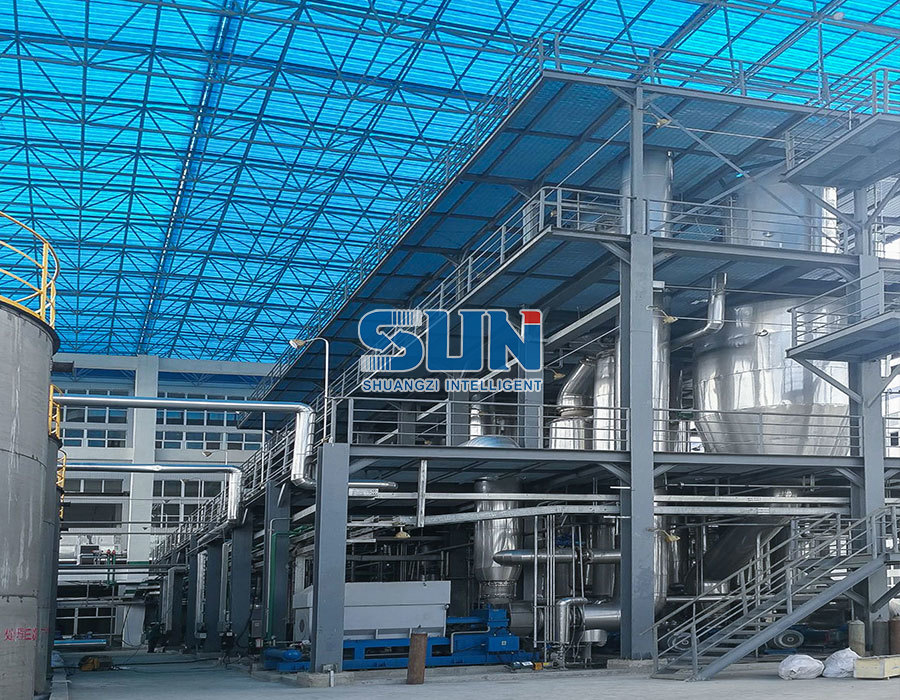 เครื่องระเหย MVR คำอธิบายเครื่องระเหย MVR: เครื่องระเหย MVR (การบีบอัดไอเชิงกล) เป็นอุปกรณ์ประหยัดพลังงานที่นำพลังงานของไอน้ำทุติยภูมิที่สร้างขึ้นโดย i... ดูผลิตภัณฑ์ →
ขอบเขต: หน่วยเดียว ลื่นไถล หรือทั้งสาย
ระเบียบวินัยของขอบเขตช่วยประหยัดเวลาในการตรวจสอบมากกว่าเครื่องมือซอฟต์แวร์ใดๆ โดยทั่วไปมีสามระดับ: หน่วยเดียว กระบวนการลื่นไถลด้วยปั๊ม เครื่องแลกเปลี่ยนความร้อนและการควบคุมในพื้นที่ หรือสายการผลิตที่สมบูรณ์ซึ่งซัพพลายเออร์รายหนึ่งดำเนินการด้านวิศวกรรม การผลิตอุปกรณ์ การจัดซื้อ การติดตั้ง และการทดสอบการเดินระบบ การติดต่อกับฝ่ายที่รับผิดชอบเพียงฝ่ายเดียวจะผ่านการรับรองได้ง่ายกว่า เนื่องจากสาธารณูปโภค การควบคุมการจับมือกัน และขอบเขตการทำงานที่รับประกันจะอยู่ภายในสัญญาเดียว แทนที่จะแยกออกเป็นผู้ขายสี่ราย
เมื่อขอบเขต อินเทอร์เฟซ และเกณฑ์การยอมรับได้รับการตัดสินด้วยวิธีนี้ตั้งแต่เริ่มต้น งานตรวจสอบคุณสมบัติจะกลายเป็นเรื่องส่วนใหญ่ในการตรวจสอบสิ่งที่ได้ตกลงกันไว้แล้ว ซึ่งเป็นประเด็นที่ควรค่าแก่การตรวจสอบก่อนการประมูล ดังที่สรุปไว้ในคู่มือนี้ อุปกรณ์โครงการแบบครบวงจรและสิ่งที่ผู้ซื้อในอุตสาหกรรมจำเป็นต้องรู้ .
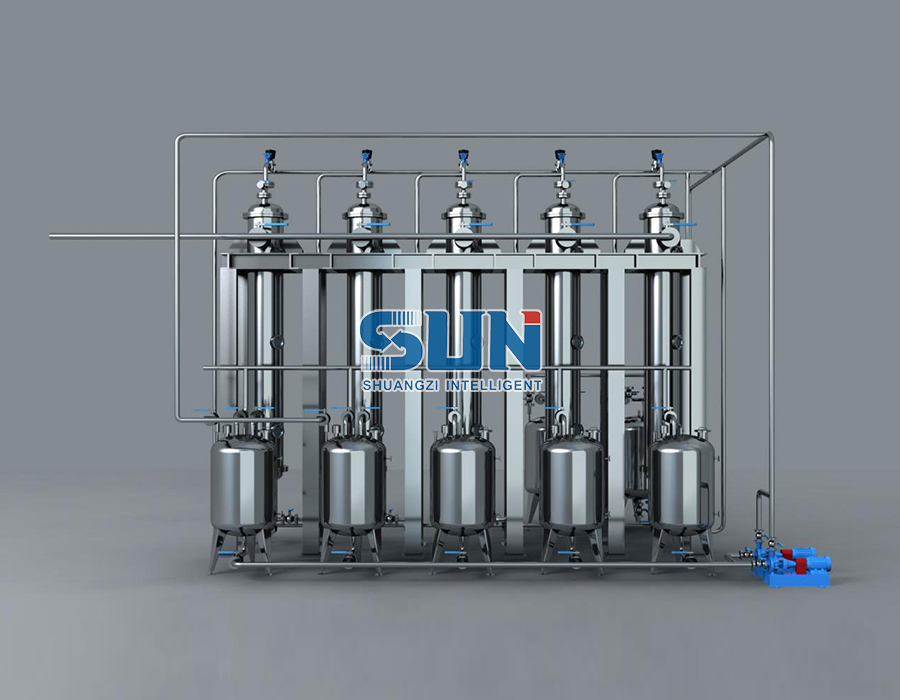
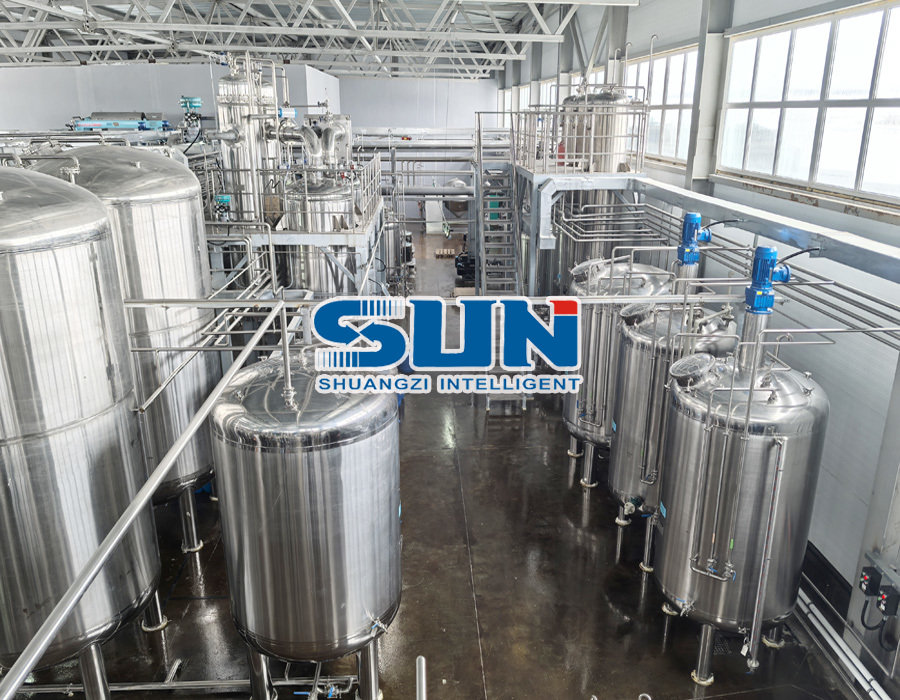 ผู้ผลิตอุปกรณ์สกัดพืช โครงการแบบครบวงจรอุปกรณ์สายผลิตภัณฑ์สกัดเพคติน 3T ดูผลิตภัณฑ์ →
มาตราส่วนนักบินและสะพานขยายขนาด
ขยายขนาดหลักฐานได้เร็วกว่าส่วนอื่นๆ ของไฟล์การตรวจสอบ กระบวนการที่พัฒนาในภาชนะขนาด 50 ลิตรแทบจะไม่ถูกถ่ายโอนไปยังสายการผลิตขนาด 3,000 ลิตร โดยไม่ต้องแปลกใจในเรื่องการผสม การถ่ายเทความร้อน หรือการกระจายเวลาพัก การสร้างพื้นที่การออกแบบในระดับนำร่อง จากนั้นยืนยันในระดับการผลิตระหว่างการตรวจสอบประสิทธิภาพ ถือเป็นลำดับขั้นตอนที่ป้องกันไม่ให้เกิดความประหลาดใจเหล่านั้นจากการบันทึกเป็นชุด
นี่คือเหตุผลว่าทำไมโรงงานนำร่องและสายการผลิตแพลตฟอร์มอัตโนมัติที่มุ่งเน้น GMP ซึ่งครอบคลุมถึงการสกัด การระเหย การตกตะกอนและการแยก การหมัก และการอบแห้งที่อุณหภูมิต่ำแบบสุญญากาศจึงคุ้มค่าที่จะยืนยันก่อนสั่งซื้อ จากนั้น การทดลองจะดำเนินการบนอุปกรณ์ตระกูลเดียวกันที่จะติดตั้งในภายหลัง และช่วงการทำงานที่เขียนลงในโปรโตคอล OQ และ PQ ได้วัดข้อมูลที่อยู่เบื้องหลังมากกว่าการคาดการณ์
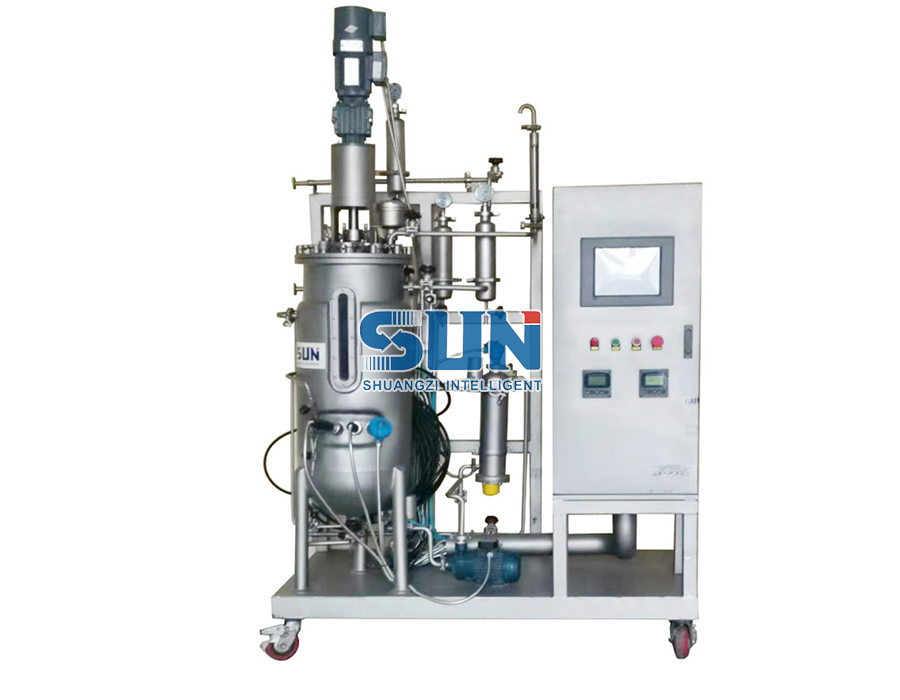 Pilot Scale Mechanical Agitated ถังหมักสแตนเลส Lab การเพาะเลี้ยงจุลินทรีย์ Fermentati รายละเอียดสินค้า: ดูผลิตภัณฑ์ →
เส้นที่ส่งมักจะเป็นไปตามรูปแบบเดียวกัน บน สายการสกัด Taxus chinensis สร้างขึ้นสำหรับลูกค้าในเบลเยียมเพื่อสกัดแท็กซอล กรอบเวลากระบวนการที่สร้างขึ้นก่อนการจัดส่งคือสิ่งที่โปรโตคอลตรวจสอบคุณสมบัติด้านประสิทธิภาพจะตรวจสอบที่ไซต์ของลูกค้าในภายหลัง
ในกรณีที่โครงการตรวจสอบความถูกต้องลื่น
การโอเวอร์รันส่วนใหญ่เป็นไปตามรายการสาเหตุที่หลีกเลี่ยงได้สั้นๆ:
- ข้อกำหนดความต้องการของผู้ใช้เขียนไว้หลังใบสั่งซื้อ ดังนั้นเกณฑ์การยอมรับจึงได้รับการออกแบบทางวิศวกรรมย้อนกลับจากสิ่งใดก็ตามที่ส่งมอบ
- การทดแทนวัสดุเกิดขึ้นอย่างเงียบๆ — จัดหา SUS304 โดยระบุ SUS316L ไว้สำหรับการสัมผัสกับผลิตภัณฑ์
- ช่วงเครื่องมือไม่ครอบคลุมการทำงานสุดขั้วที่เกิดขึ้นจริง ส่งผลให้บันทึกการสอบเทียบเป็นโมฆะ
- การทดสอบการยอมรับของโรงงานจะดำเนินการโดยใช้วัตถุดิบตั้งต้นที่เหมาะสมและสาธารณูปโภคที่เหมาะสมที่สุด ดังนั้นจึงพิสูจน์ได้ว่าเครื่องจักรอยู่ภายใต้สภาพห้องปฏิบัติการเท่านั้น
- ความจุจะแสดงบนน้ำหรือตัวทำละลาย แทนที่จะเป็นสารสกัดจริง น้ำซุปหรือสารละลาย
- การเบี่ยงเบนจะถูกบันทึกไว้ในระหว่างการทดสอบ แต่ไม่เคยปิดอย่างเป็นทางการ
- เอกสารมาถึงในภาษาหนึ่ง ในขณะที่ผู้ปฏิบัติงานที่ต้องปฏิบัติตามจะอ่านอีกภาษาหนึ่ง
- ความครอบคลุมของ CIP จะถือว่ามาจากแบบร่าง แทนที่จะตรวจสอบด้วยการทดสอบการนำไฟฟ้า อุณหภูมิ และไรโบฟลาวินหรือคูปอง
- ใบรับรองการสอบเทียบจะหมดอายุก่อนที่จะเริ่มการรับรองประสิทธิภาพการทำงาน
ลำดับที่สมจริงสำหรับสายพฤกษศาสตร์หรือการหมัก
ลำดับเวลาจะแตกต่างกันไปตามขนาดโครงการ แต่ลำดับไม่ค่อยควร:
- เขียนข้อกำหนดความต้องการของผู้ใช้และดำเนินการประเมินความเสี่ยง — สี่ถึงหกสัปดาห์ก่อนที่จะส่งคำสั่งซื้อใดๆ
- ตรวจสอบและอนุมัติคุณสมบัติการออกแบบตามข้อกำหนดนั้น ก่อนที่จะเผยแพร่การผลิต
- ดำเนินการทดสอบการยอมรับของโรงงานที่งานของซัพพลายเออร์ โดยใช้วัตถุดิบตัวแทนหากเป็นไปได้
- การส่งมอบ การติดตั้ง และ IQ เสร็จสมบูรณ์ รวมถึงการตรวจสอบความถูกต้องและการสอบเทียบตามที่สร้างขึ้น
- เรียกใช้ OQ ด้วยขีดจำกัดที่ท้าทาย สัญญาณเตือน อินเตอร์ล็อค และวงจรการทำความสะอาด
- รัน PQ บนชุดการผลิตที่ต่อเนื่องกันภายใต้เงื่อนไขตามปกติ โดยปิดบันทึกการเบี่ยงเบน
- กำหนดเวลาการตรวจสอบและการกำหนดคุณสมบัติใหม่เป็นระยะ หรือทริกเกอร์ผ่านการควบคุมการเปลี่ยนแปลงเมื่อมีการเปลี่ยนแปลงที่สำคัญ
เส้นที่ผ่านการตรวจสอบความถูกต้องโดยไม่มีดราม่านั้นไม่ใช่เส้นที่มีสารยึดเกาะที่หนาที่สุด เป็นผลิตภัณฑ์ที่มีข้อกำหนด ภาพวาด และบันทึกการทดสอบสม่ำเสมอตั้งแต่การตรวจสอบการออกแบบครั้งแรกจนถึงบันทึกชุดสุดท้าย หากคุณกำลังวางแผนอุปกรณ์สกัด การระเหย การแยก การหมัก หรือการทำให้แห้ง ให้สอบถามว่ามีเอกสารคุณสมบัติใดบ้างก่อนที่คุณจะเปรียบเทียบราคา คำตอบมักจะอธิบายส่วนที่ดีของช่องว่างระหว่างใบเสนอราคาสองรายการ